


Solutions à l’extrusion irrégulière en impression 3D

Résumé : Une extrusion irrégulière se diagnostique en observant où et quand le défaut apparaît, puis en vérifiant méthodiquement la bobine, le chemin du filament, la buse et les réglages. Corrigez une seule variable à la fois et réalisez un essai court après chaque changement. Cette démarche aide à distinguer un problème d’alimentation d’un défaut de température ou de mouvement.
Le filament sort-il par à-coups, ou les parois présentent-elles plutôt des trous, des bosses et des variations d’épaisseur ? Ce détail oriente déjà le diagnostic. Avant de modifier plusieurs réglages à l’aveugle, notez le matériau, la température, la vitesse et le moment où le défaut commence. Pour examiner les causes les plus fréquentes, vous pouvez aussi résoudre les problèmes d’extrusion de l’imprimante 3D en partant des symptômes observés.
Les solutions à l’extrusion irrégulière en impression 3D ne consistent pas à augmenter systématiquement le débit. Un filament qui glisse, une buse partiellement obstruée et des changements brusques de vitesse peuvent produire des signes proches, mais ne se corrigent pas de la même façon. Repérez d’abord si le défaut est continu, intermittent ou limité à une zone de la pièce ; cette observation évite de dérégler une machine qui fonctionne correctement par ailleurs.
À quoi ressemble une extrusion irrégulière ?
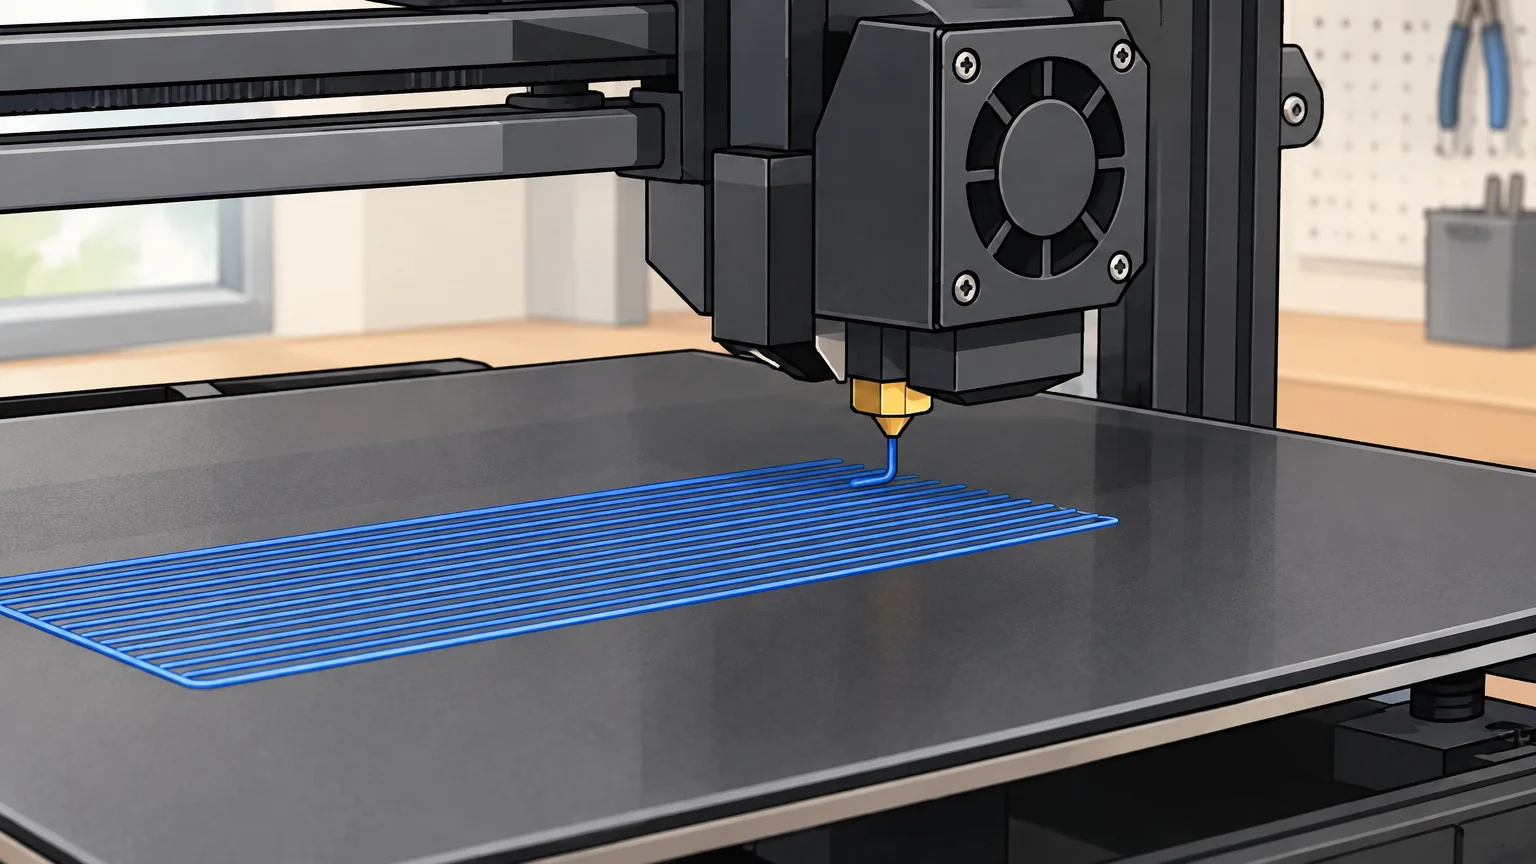
Imaginez une paroi dont certaines lignes sont fines et espacées, tandis que d’autres forment des bourrelets. Des manques de matière et des couches peu liées orientent vers une sous-extrusion. Des amas, des reliefs excessifs ou des dimensions trop grandes évoquent plutôt un débit trop élevé. Si les lignes s’épaississent ou s’amincissent par intermittence, vérifiez en priorité l’entraînement du filament, une obstruction partielle ou une bobine qui se déroule mal.
Le moment d’apparition est tout aussi utile. Un défaut dès la première couche peut venir d’une buse trop proche du plateau, qui freine la sortie du filament. Un problème qui commence après plusieurs minutes invite plutôt à contrôler l’alimentation, la température du bloc chauffant et l’état de la buse. Pour approfondir le cas où la matière manque, nous détaillons aussi comment comprendre et corriger la sous-extrusion.
Par où commencer : bobine et entraînement
La bobine tourne-t-elle librement ? Commencez par suivre le filament depuis la bobine jusqu’à l’extrudeur. Vérifiez qu’il ne s’accroche pas à un support, ne croise pas un autre enroulement et ne frotte pas contre un guide. Une résistance à cet endroit peut interrompre l’alimentation même si le moteur d’extrusion tourne normalement.
Inspectez ensuite le galet ou l’engrenage d’entraînement : des résidus de filament peuvent réduire l’adhérence, tandis qu’une pression mal réglée peut écraser le filament ou le laisser glisser. Si l’extrudeur claque, saute ou laisse une poudre de plastique, arrêtez l’impression et cherchez d’abord une résistance en aval plutôt que de forcer le débit. Nous expliquons les vérifications liées à ce symptôme pour dépanner un extrudeur qui claque.
Pour isoler la bobine, comparez avec une autre bobine sèche, de diamètre et de matière adaptés à votre machine, sans changer les paramètres en même temps. Si le comportement s’améliore, vérifiez l’état du filament et les réglages recommandés pour cette matière. Nous fabriquons des filaments depuis 2015 ; notre production s’appuie sur cinq lignes et sur un contrôle des matières premières et des étapes de fabrication.
Une étude publiée en 2022 dans Nature Communications décrit un système d’analyse de l’extrusion entraîné avec 1,2 million d’images provenant de 192 pièces. Les images étaient associées à des paramètres comme le débit, la vitesse latérale, le décalage Z et les températures. Pour un diagnostic manuel, le principe est similaire : relever les variables aide à repérer ce qui change lorsque le défaut apparaît.
Buse, température et première couche
Une première couche trop écrasée peut réduire fortement l’espace de sortie sous la buse et donner l’impression que l’extrudeur n’alimente pas assez. Vérifiez le nivellement et l’écart buse-plateau selon la procédure propre à votre imprimante. Si seules les premières lignes sont concernées, corrigez cette géométrie avant de toucher au multiplicateur de débit.
Si le filament sort par intermittence ou si le moteur claque, contrôlez la buse et le chemin chaud. Une obstruction partielle, des résidus ou un refroidissement inadéquat du dissipateur peuvent perturber l’écoulement. Laissez la tête refroidir avant toute intervention, puis suivez les instructions du fabricant de l’imprimante pour le nettoyage ou le démontage. N’introduisez pas d’outil dans une buse chaude sans procédure adaptée.
La température doit correspondre au filament utilisé. Une température trop basse peut rendre l’extrusion difficile ; une température excessive peut accroître le suintement et dégrader la régularité des lignes. Utilisez la plage recommandée pour la bobine, puis modifiez la consigne par petites étapes en imprimant un test court. Ne changez pas simultanément la température et la vitesse : vous ne sauriez pas laquelle a corrigé le problème.
Des fils fins entre deux parties de l’objet relèvent souvent du stringing plutôt que d’un débit irrégulier pendant l’impression des parois. La vidéo ci-dessous traite précisément de ce défaut ; ses conseils sont à distinguer d’un diagnostic de sous-extrusion continue.
Réglages du slicer et débit : modifier une variable à la fois
Si l’alimentation est libre et la buse propre, comparez les paramètres de la trancheuse au profil correspondant à votre imprimante et à votre filament. Vérifiez le diamètre de filament configuré, le multiplicateur de débit, la température, la hauteur de couche et la vitesse. Une valeur de débit personnalisée ou un profil repris d’une autre machine peut suffire à provoquer un défaut récurrent.
Faites ensuite un test simple, idéalement une paroi ou un petit cube, en conservant les mêmes paramètres sauf celui que vous évaluez. Notez le réglage initial et le résultat. En cas de variation liée aux accélérations ou aux changements de vitesse, réduisez temporairement la vitesse pour voir si le défaut disparaît, puis augmentez-la progressivement en restant dans les limites recommandées pour votre machine et votre matériau.
Une recherche publiée en 2026 sur la dynamique d’extrusion en FFF décrit comment les changements rapides de vitesse peuvent entraîner un retard du débit, avec des zones de sous-extrusion ou de surextrusion. Elle souligne aussi le rôle possible du glissement dans l’entraînement. Cela explique pourquoi une impression peut présenter des défauts localisés près des changements de vitesse sans que le débit global soit mal réglé.
Dans la pratique, évitez de compenser une variation temporaire en augmentant fortement le débit général. Reprenez plutôt le profil d’origine, vérifiez les accélérations et testez une seule modification. Si vous avez changé de filament, repartez des recommandations associées à cette bobine plutôt que de conserver sans contrôle le profil d’un autre matériau.
Quand la surface trompe le diagnostic
Une marque répétée à la même hauteur, un décalage de couche ou une ondulation près des angles ne signifie pas toujours que l’extrudeur délivre une quantité instable. Ces défauts peuvent aussi venir du mouvement des axes, d’une courroie détendue, d’un élément desserré ou d’une surface de modèle mal orientée dans la trancheuse. Observez si la variation concerne la largeur des lignes ou la position de toute la couche.
En 2026, une étude portant sur l’extrusion du PLA a relevé que l’augmentation du débit pouvait modifier certaines propriétés de l’extrudat et des pièces, avec des effets qui n’évoluaient pas de façon proportionnelle. Cette étude sur le débit d’extrusion rappelle qu’une hausse de débit n’est pas un réglage neutre : mieux vaut ajuster progressivement et valider la pièce avec un test adapté à son usage.
Si le défaut reste présent après ces vérifications, conservez une photo de la pièce, les paramètres du slicer et une note sur le moment où le problème apparaît. Ces éléments facilitent l’identification d’une cause mécanique, d’un problème de filament ou d’un profil de matériau inadapté. Pour un diagnostic reproductible, ne remplacez qu’un seul élément à la fois.
Retrouver un débit régulier, étape par étape
Pour corriger une extrusion instable, commencez par observer la forme et le moment d’apparition du défaut. Vérifiez ensuite le déroulement de la bobine, l’entraînement, la buse, la température et les paramètres du slicer dans cet ordre, en testant une seule modification à la fois. Cette méthode distingue plus facilement une extrusion régulière d’un défaut de première couche, de mouvement ou de stringing.
Un filament adapté à votre projet d’impression
Lorsque le diagnostic indique que le matériau ou le choix de bobine doit être revu, identifiez d’abord la matière, le diamètre accepté par votre imprimante et les réglages recommandés. Cela permet de comparer les paramètres sans confondre un souci de filament avec une obstruction ou un problème mécanique.

Chez GSUN 3D FRANCE, nous proposons des filaments et des imprimantes 3D, ainsi que des conseils pour choisir un matériau selon votre projet. Consultez notre sélection de filaments et d’imprimantes 3D pour examiner les options disponibles et vérifier les caractéristiques utiles à votre configuration.
Questions fréquemment posées
Comment reconnaître une sous-extrusion ?
Les signes courants sont des lignes trop fines, des espaces dans les parois ou des couches qui adhèrent mal. Vérifiez toutefois l’entraînement et la buse avant de corriger le débit dans le slicer.
Pourquoi l’extrudeur claque-t-il pendant l’impression ?
Un claquement indique souvent que le filament rencontre une résistance ou que l’entraînement n’arrive pas à le pousser correctement. Vérifiez le déroulement de la bobine, le galet, la buse et la température avant de relancer l’impression.
Faut-il augmenter le débit pour corriger une extrusion irrégulière ?
Pas systématiquement : si la cause est une buse obstruée, une bobine freinée ou une première couche trop écrasée, augmenter le débit masque le symptôme sans traiter le problème. Réglez le multiplicateur uniquement après avoir vérifié ces éléments et réalisé un test court.
Comment savoir si le filament est en cause ?
Vérifiez que la bobine se déroule librement et que le filament correspond au diamètre accepté par l’imprimante. Comparez ensuite avec une autre bobine adaptée, sans modifier les autres réglages, pour voir si le comportement change.
Le stringing est-il un signe d’extrusion irrégulière ?
Pas nécessairement : les fils entre deux zones sont souvent liés au suintement pendant les déplacements. Examinez la rétraction, la température et l’état du filament, en distinguant ce défaut d’un manque de matière sur les parois.

Commentaires