


Contrôle d’une imprimante 3D : tests et réglages fiables

Résumé : Le contrôle d’une imprimante 3D consiste à observer des impressions tests pour repérer un défaut, puis à modifier un seul réglage à la fois. Commencez par la première couche et la mécanique, puis examinez température, débit, rétraction et refroidissement. En comparant des résultats reproductibles, vous saurez si le problème vient de la machine, du filament ou du profil de tranchage.
Une impression de contrôle qui échoue ne signifie pas forcément que l’imprimante est déréglée : un filament différent, une buse usée ou un plateau mal préparé peuvent aussi modifier le résultat. Pour tester la calibration de votre imprimante 3D, partez d’un modèle simple et changez un paramètre à la fois. Cette méthode évite de corriger un défaut en créant un autre.
Le contrôle d’une imprimante 3D couvre plusieurs points : adhérence de la première couche, régularité de l’extrusion, précision des dimensions et qualité des ponts. Leur ordre compte. Une première couche trop écrasée, par exemple, peut fausser l’évaluation d’un test de température ou de débit. La documentation de Prusa décrit le réglage de la distance entre la buse et le plateau dans sa calibration de première couche.
Que faut-il vérifier avant un test d’impression ?
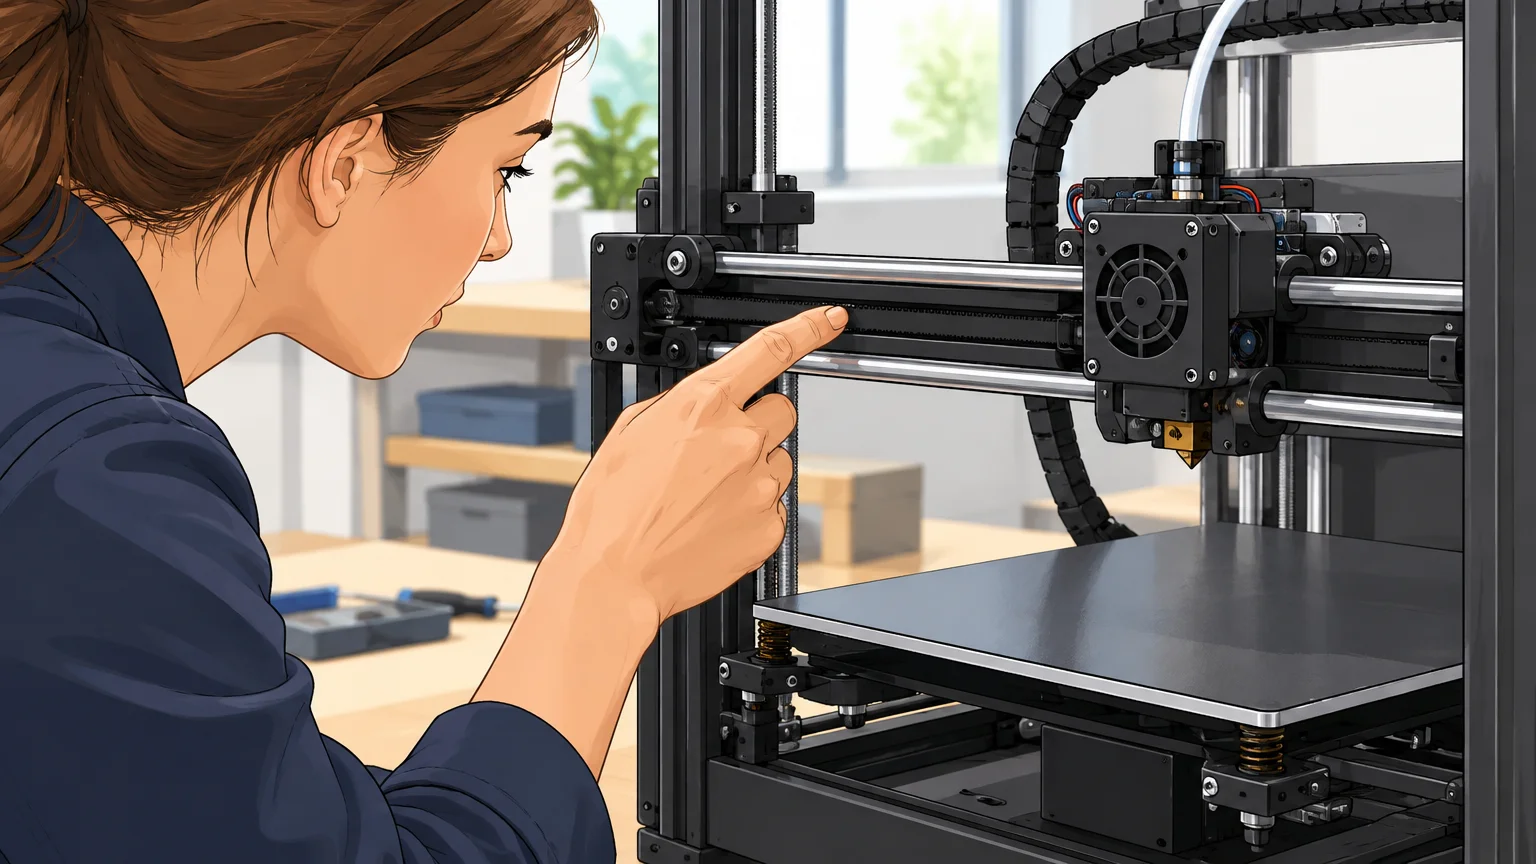
Avant de lancer un modèle de calibration, inspectez l’imprimante à froid. Vérifiez que le plateau est propre, que la buse n’est pas obstruée et que les courroies ne présentent ni mou excessif ni tension anormale. Assurez-vous aussi que la bobine se déroule librement et que le filament est bien engagé dans l’extrudeur. Une anomalie mécanique ou un passage irrégulier du filament rend les tests difficiles à interpréter.
Contrôlez ensuite les paramètres de départ dans le trancheur : imprimante sélectionnée, diamètre de buse, matériau et profil de filament. Conservez une copie du profil avant toute modification. Pour distinguer plus facilement les causes d’un défaut, notez le modèle utilisé, le filament, la température et les réglages modifiés.
Comment contrôler la première couche et le plateau ?
Un motif de lignes ou une petite pièce plate révèle rapidement si la buse est trop proche ou trop éloignée du plateau. Si les lignes sont espacées et se décollent, vérifiez la hauteur de buse et l’adhérence de la surface. Si elles sont très écrasées, transparentes ou accompagnées d’un bourrelet, la buse est peut-être trop basse. Ajustez la hauteur progressivement, selon la procédure prévue pour votre modèle d’imprimante.
Une sonde de nivellement ne remplace pas toujours le réglage de la première couche : elle mesure le plateau ou aide la machine à compenser ses variations, tandis que l’adhérence dépend aussi de la surface, de la propreté et des paramètres d’impression. Si vous possédez une Artillery Sidewinder X2, consultez notre page sur le capteur de nivellement pour imprimante 3D correspondant à ce modèle.
Quels tests aident à isoler un défaut ?
Choisissez un test en fonction du problème observé. Un cube ou un objet comportant des cotes connues sert à examiner la précision dimensionnelle. Un petit modèle comportant des ponts et des porte-à-faux met davantage en évidence les limites de refroidissement et de vitesse. Le 3DBenchy, lui, réunit plusieurs formes utiles pour observer les détails, les surfaces et les géométries en surplomb.
Une seule pièce ne permet pas toujours d’identifier la cause exacte d’un défaut. Comparez le résultat à un fichier et à un profil connus, puis répétez l’essai après une modification ciblée. Les réglages disponibles varient selon la machine et le firmware ; la documentation de calibration Prusa distingue notamment la première couche, le nivellement du plateau et l’ajustement du multiplicateur d’extrusion. Ces procédures décrivent des fonctions propres aux machines concernées, pas des valeurs à copier sur tous les modèles.
Pour garder une méthode lisible, prenez une photo de chaque pièce test et associez-la aux réglages employés. Si vous souhaitez régler correctement votre imprimante 3D, cette démarche permet aussi de distinguer les réglages initiaux des ajustements liés à un filament particulier.
Comment ajuster température, débit et refroidissement ?
Lorsque les parois présentent des manques, des bourrelets ou une surface irrégulière, examinez le débit d’extrusion et la température. Une température trop basse peut rendre le dépôt irrégulier ou fragiliser la liaison entre les couches ; une température trop élevée peut favoriser les fils et les bavures. Une tour de température imprime plusieurs sections à des températures différentes : comparez leur état de surface et leur cohésion, sans changer simultanément le débit.
Le débit se règle après avoir vérifié que l’extrudeur entraîne correctement le filament. Des parois trop épaisses ou des détails bouchés peuvent signaler une extrusion excessive ; des lignes discontinues peuvent indiquer une extrusion insuffisante, mais aussi une buse partiellement obstruée ou un filament qui avance mal. Les valeurs adaptées dépendent du matériau, de la buse et de la machine. Pour le PLA, environ 200 °C constitue une température typique dans le brief technique de notre entreprise, non une consigne universelle : suivez d’abord la plage recommandée pour la bobine et validez-la par un test. Prusa décrit également une procédure de calibration de température pour certains de ses modèles dans sa documentation sur la température.
Si les défauts apparaissent surtout sur les ponts et les parties en surplomb, vérifiez le refroidissement de la pièce et la vitesse. Un filament encore trop chaud peut s’affaisser avant de se solidifier. Réduisez la vitesse du test ou augmentez progressivement la ventilation, si le matériau et le profil le permettent. Des fils entre deux zones éloignées orientent plutôt vers la rétraction, la température ou l’humidité du filament : modifiez un seul réglage à la fois pour isoler le facteur déterminant.
Un tutoriel vidéo pour accompagner le diagnostic
Une vidéo peut compléter l’observation de la pièce en montrant les gestes de vérification et les signes à repérer. Cette ressource traite des problèmes d’imprimante 3D ; comparez toujours les réglages montrés avec les recommandations du fabricant de votre propre machine.
Retenir une méthode de contrôle fiable
Pour contrôler une imprimante 3D, partez d’une machine propre et d’un profil cohérent, puis testez la première couche avant d’évaluer les autres paramètres. Choisissez une pièce adaptée au défaut, conservez les résultats et ne modifiez qu’un réglage à la fois. La calibration de l’imprimante 3D devient ainsi une démarche de diagnostic reproductible, plutôt qu’une succession d’ajustements au hasard.
Besoin d’une imprimante adaptée à vos projets ?
Les essais de calibration donnent de meilleurs repères lorsque la machine correspond aux matériaux et aux pièces que vous souhaitez produire. Chez LV3D, nous accompagnons les utilisateurs dans le choix de leur matériel et proposons aussi des conseils sur les imprimantes et les filaments.

Gsun3D fabrique du matériel d’impression 3D depuis 2015. Notre service client, basé à Angoulême, renseigne les utilisateurs sur les produits, les commandes et les services. Pour comparer les équipements proposés et identifier une imprimante correspondant à votre usage, vous pouvez découvrir les imprimantes 3D.
Questions fréquemment posées
À quelle fréquence faut-il contrôler son imprimante 3D ?
Vérifiez la première couche après un changement de buse, un déplacement de la machine ou une intervention sur le plateau. Un contrôle est aussi utile si la qualité d’impression se dégrade soudainement.
Quel modèle utiliser pour un premier test ?
Commencez par un motif de première couche si l’adhérence ou la hauteur de buse pose problème. Pour examiner plusieurs défauts à la fois, un modèle de référence comme le 3DBenchy peut compléter ce test.
Faut-il changer plusieurs réglages en même temps ?
Non, modifiez un seul paramètre par essai. Vous pourrez ainsi relier plus clairement le changement observé au réglage qui l’a provoqué.
Une sonde de nivellement suffit-elle à calibrer la machine ?
Non, elle aide au nivellement ou à la compensation du plateau selon la machine, mais ne vérifie pas à elle seule l’extrusion, la température ou les dimensions. Suivez la procédure de calibration recommandée pour votre modèle.
Quelle température choisir pour imprimer du PLA ?
La température dépend du filament et de l’imprimante. Utilisez la plage recommandée pour la bobine, puis comparez les résultats d’une tour de température avant de retenir un réglage.
Commentaires