


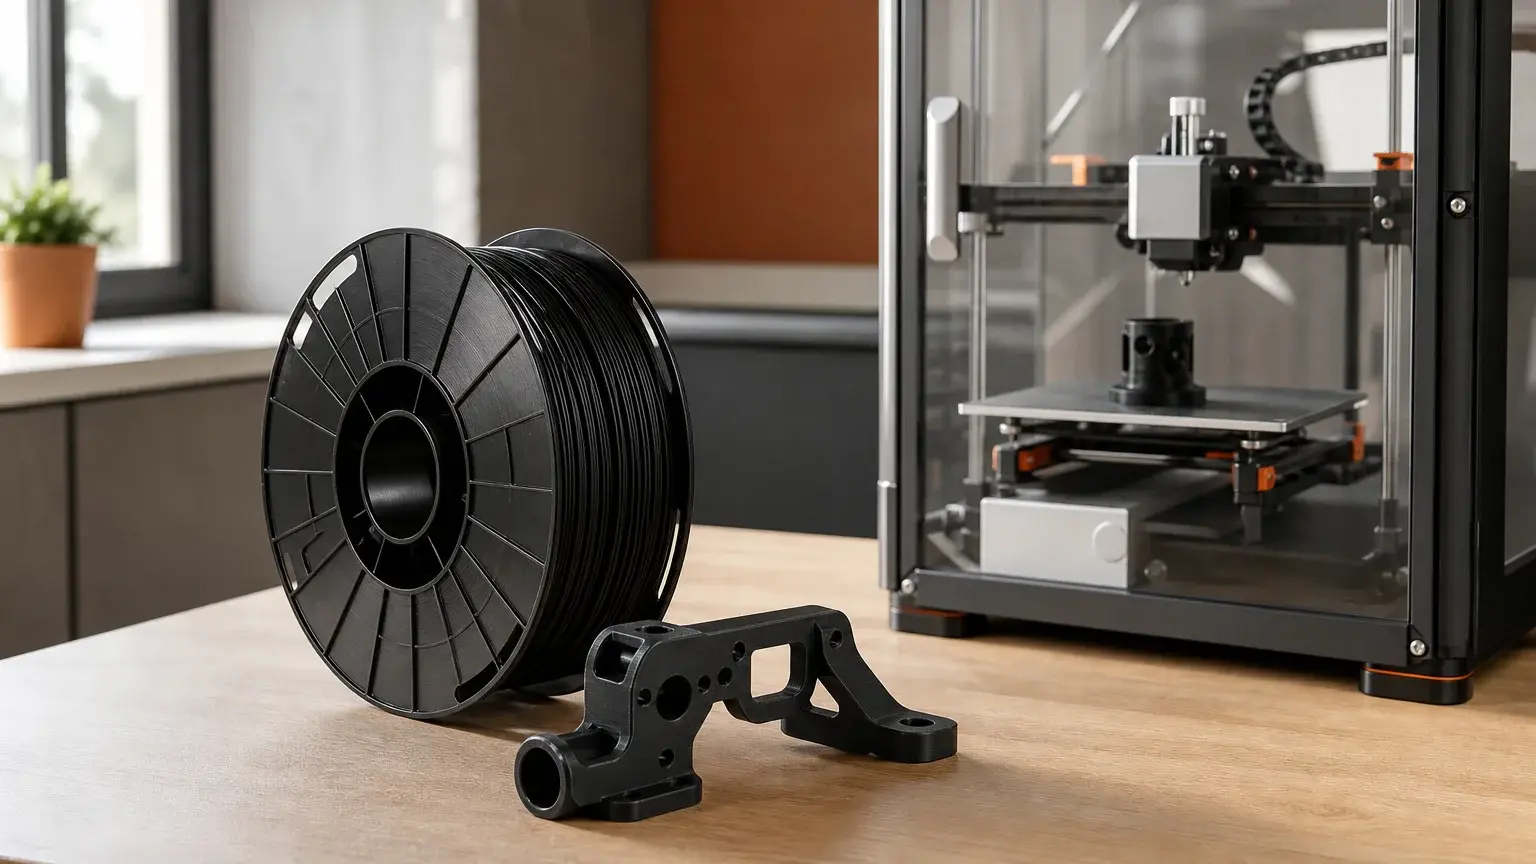
ABS facile à imprimer : guide des réglages essentiels

Résumé : Pour obtenir un ABS facile à imprimer, stabilisez la température autour de la pièce avant de multiplier les réglages. Utilisez un plateau chauffant, limitez les courants d’air, séchez la bobine et ajustez progressivement la buse, la ventilation et l’adhérence. Vous réduirez ainsi le warping, les fissures et les problèmes entre les couches.
Pourquoi certaines impressions en ABS réussissent-elles du premier coup, tandis que d’autres se soulèvent ou se fissurent dès les premières couches ? La différence vient rarement d’un réglage isolé. Elle dépend surtout de la préparation de l’imprimante, de la stabilité thermique et de la qualité du filament. Si vous souhaitez renforcer vos bases, vous pouvez aussi faire une formation à l’impression 3D avec votre compte CPF chez LV3D.
Rechercher un ABS facile à imprimer revient donc à choisir une formulation adaptée, puis à créer les bonnes conditions autour de la pièce. L’ABS reste intéressant pour les prototypes fonctionnels, les boîtiers et les pièces soumises aux chocs ou à la chaleur. Il demande simplement davantage de contrôle qu’un PLA standard.
L’ABS est-il vraiment facile à imprimer ?
Oui, mais pas dans n’importe quelles conditions. L’ABS se contracte en refroidissant, ce qui crée des contraintes internes dans la pièce. Ces tensions peuvent provoquer du warping, des coins relevés ou une séparation entre les couches.
Son intérêt reste important. L’ABS offre une bonne résistance aux chocs, une tenue thermique supérieure à celle du PLA standard et une surface souvent mate. Il se ponce également bien et peut être lissé chimiquement avec de l’acétone, à condition de respecter des règles de sécurité strictes.
La difficulté vient principalement du refroidissement irrégulier. Une pièce dont les premières couches restent chaudes tandis que les couches supérieures refroidissent rapidement risque davantage de se déformer. Vous devez donc agir sur l’ensemble de l’environnement, et pas seulement sur la température de la buse.
La fiche Prusa ABS recommande notamment un plateau proche de 100 °C, une enceinte et une température ambiante plus élevée. Elle rappelle aussi que le matériau peut rétrécir après refroidissement. Pour une pièce précise, imprimez d’abord un objet test avant de lancer une fabrication longue.
Chez GSUN 3D FRANCE, vous pouvez consulter notre filament ABS pour impression 3D afin de comparer les usages, les caractéristiques et les conseils de préparation avant impression.
Préparez votre imprimante avant la première couche
Imaginez une pièce haute avec une base large et plusieurs angles droits. Même avec un filament de qualité, cette géométrie augmente les contraintes pendant le refroidissement. Une préparation rigoureuse devient alors indispensable.
Commencez par vérifier que votre imprimante dispose d’un plateau chauffant capable d’atteindre la température recommandée par le fabricant du filament. Pour l’ABS, une plage située autour de 90 à 110 °C est fréquente, mais la notice de votre bobine reste prioritaire.
Contrôlez ensuite la planéité du plateau. Une première couche trop éloignée adhère mal. Une première couche trop écrasée peut créer une bavure autour de la pièce et compliquer son retrait. Le bon réglage permet d’obtenir une ligne régulière, continue et suffisamment aplatie.
Nettoyez la surface avec le produit compatible avec votre revêtement. Les traces de graisse réduisent l’adhérence, même lorsque la température est correcte. Vérifiez aussi que la surface ne présente pas de résidus d’adhésif ou de matière ancienne.
Une bordure, appelée brim, augmente la surface de contact entre la pièce et le plateau. Elle est particulièrement utile pour les bases étroites, les pièces hautes et les géométries comportant des angles vifs. Vous pouvez commencer avec une bordure modérée, puis l’élargir si les coins continuent à se soulever.
Enfin, fermez l’imprimante ou installez un caisson adapté. L’objectif n’est pas forcément d’atteindre une température très élevée. Il consiste surtout à éviter les variations soudaines et les courants d’air près de la pièce.
Quels réglages choisir pour un ABS facile à imprimer ?
Vous pouvez partir d’un profil fabricant, puis modifier un seul paramètre à la fois. Cette méthode vous permet d’identifier rapidement la cause d’un défaut au lieu de changer plusieurs réglages simultanément.
Pour la température de buse, une plage de 230 à 260 °C est courante selon la formulation. Commencez au milieu de la plage indiquée sur la bobine. Si les couches se soudent mal, augmentez progressivement la température. Si des fils apparaissent ou si la surface devient trop brillante, réduisez-la légèrement.
Le plateau se règle souvent entre 90 et 110 °C. Une température plus élevée peut aider les grandes pièces, mais elle ne compense pas une surface sale ou une mauvaise mise à niveau. Laissez le plateau préchauffer avant de lancer l’impression, surtout si l’imprimante possède un plateau épais.
Réduisez fortement la ventilation de couche. Pour les premières couches, une ventilation nulle ou très faible limite le refroidissement prématuré. Vous pouvez ensuite augmenter légèrement le flux pour les ponts ou certains détails, mais évitez les changements brusques.
Une vitesse modérée facilite aussi la réussite. Une plage comprise entre 40 et 60 mm/s constitue un point de départ raisonnable pour une impression standard. Les petites pièces détaillées peuvent demander une vitesse plus basse, tandis que la vitesse maximale dépend de l’imprimante et du filament.
Buse : commencez dans la plage recommandée par le fabricant.
Plateau : utilisez une température élevée et stable.
Ventilation : restez faible, surtout au début.
Vitesse : privilégiez un rythme modéré pour les premières pièces.
Adhérence : ajoutez une bordure si la base est étroite.
Pour détailler chaque étape, vous pouvez suivre notre guide pour imprimer avec de l’ABS. Vous y retrouverez les principaux points à contrôler avant et pendant l’impression.
Comment éviter le warping et la délamination ?
Le warping apparaît lorsque les coins de la pièce se soulèvent du plateau. La délamination se manifeste plutôt par des fissures ou une séparation visible entre les couches. Ces deux défauts ont souvent une origine commune, le refroidissement trop rapide ou trop irrégulier.
Pour limiter le warping, augmentez la stabilité thermique autour de la pièce. Fermez la porte du caisson avant le démarrage et évitez d’ouvrir l’imprimante pendant les premières couches. Éloignez également la machine d’une fenêtre, d’une climatisation ou d’un ventilateur.
La géométrie joue un rôle important. Les angles droits concentrent les contraintes. Lorsque votre modèle le permet, ajoutez un congé ou arrondissez légèrement les coins. Vous réduirez ainsi la tension qui se forme entre la pièce chaude et le plateau.
Si les fissures apparaissent entre les couches, vérifiez la température de buse et la circulation d’air. Une température trop basse peut empêcher une bonne fusion entre les lignes. Une vitesse excessive peut aussi réduire le temps disponible pour que les couches se soudent correctement.
Un filament humide peut aggraver les défauts. Des crépitements, de petites bulles ou une surface irrégulière indiquent parfois la présence d’humidité. Séchez la bobine avant de modifier fortement les paramètres d’impression.
Pour une pièce très grande, l’ABS standard peut rester exigeant, même dans un caisson. Dans ce cas, réduisez la taille, ajoutez une bordure plus large ou choisissez une formulation ABS optimisée pour limiter le retrait.
Pourquoi le séchage et la ventilation comptent-ils autant ?
Une bobine correctement stockée améliore la régularité de l’extrusion. Conservez votre ABS dans une boîte hermétique avec un dessiccant. Replacez la bobine dans cette boîte après chaque utilisation, particulièrement dans un environnement humide.
Le séchage doit respecter les recommandations du fabricant. Une température excessive peut déformer la bobine ou altérer le matériau. Utilisez de préférence un sécheur de filament permettant de contrôler la durée et la température.
La ventilation concerne aussi votre environnement de travail. L’impression d’ABS peut générer une odeur marquée et des émissions qu’il vaut mieux ne pas accumuler dans une pièce fermée. Installez l’imprimante dans un espace correctement ventilé ou utilisez une enceinte équipée d’une filtration adaptée.
Un rapport Alveo3D de 2021 a mesuré une émission importante de particules lors d’un essai avec de l’ABS dans un caisson non ventilé. Ce résultat ne remplace pas une évaluation de votre installation, mais il justifie une approche prudente, avec extraction ou filtration et limitation de l’exposition directe.
Ne considérez pas un filtre comme une solution universelle. Vérifiez son entretien, son débit et son installation. Évitez aussi de manipuler l’acétone près d’une flamme ou d’une source d’étincelles. Le lissage chimique doit se faire dans un espace ventilé, avec des protections adaptées et une quantité maîtrisée de solvant.
Nous détaillons également les précautions utiles dans notre guide sur l’impression 3D avec filament ABS, notamment pour choisir le matériau selon votre projet et votre niveau d’équipement.
Quels défauts corriger en priorité ?
Un diagnostic méthodique vous évite de modifier tous les paramètres en même temps. Observez le défaut, identifiez sa position et intervenez d’abord sur la cause la plus probable.
Les coins se soulèvent
Vérifiez d’abord le nettoyage et le nivellement du plateau. Augmentez ensuite la température du plateau dans la plage autorisée, ajoutez une bordure et supprimez les courants d’air. Si le problème persiste, améliorez la stabilité thermique du caisson.
Les couches se séparent
Augmentez légèrement la température de buse et réduisez la vitesse. Contrôlez également la ventilation, car un flux d’air trop important refroidit la surface avant la pose de la couche suivante. Un filament humide peut produire un résultat similaire.
Des fils apparaissent
Réduisez progressivement la température de buse et calibrez la rétraction. Vérifiez que le filament est sec et que la buse reste propre. Une température trop élevée ou une rétraction mal ajustée peut créer de fins filaments entre les zones du modèle.
La surface présente des bulles
Les bulles peuvent venir de l’humidité ou d’une température trop élevée. Séchez la bobine, puis imprimez une petite tour de température. Comparez les surfaces obtenues avant de choisir le réglage final.
Un guide mis à jour le 25 juin 2026 par le guide MatterHackers recommande également d’aborder l’ABS par étapes, avec un contrôle de l’environnement, de l’adhérence et des températures. Cette méthode reste plus fiable qu’un profil appliqué sans vérification.
ABS, ASA ou PLA, quel choix pour votre projet ?
Le PLA reste souvent le choix le plus simple pour les objets décoratifs, les figurines et les prototypes qui ne subiront pas de fortes contraintes thermiques. Il demande généralement moins de préparation et tolère mieux une imprimante ouverte.
L’ABS devient pertinent lorsque vous recherchez une meilleure résistance aux chocs, une tenue thermique supérieure et une pièce fonctionnelle. Il convient notamment aux boîtiers, supports, prototypes mécaniques et pièces d’outillage utilisées en intérieur.
L’ASA peut être préférable pour une pièce exposée durablement au soleil ou aux intempéries. Il offre une meilleure résistance aux ultraviolets, mais il conserve des exigences proches de l’ABS concernant le caisson, l’adhérence et la stabilité thermique.
Pour comparer ces deux matériaux selon l’usage, consultez notre comparatif ABS et ASA. Le bon choix dépend de l’exposition extérieure, de la résistance recherchée, de la taille de la pièce et des capacités de votre imprimante.
Si votre machine est ouverte et que votre projet reste à température ambiante, le PLA ou le PETG peut vous faire gagner du temps. Si vous avez besoin d’une pièce plus technique et que vous pouvez contrôler l’environnement, un ABS bien préparé reste une solution pertinente.
Les clés d’un ABS facile à imprimer
Pour réussir vos impressions, commencez par stabiliser l’environnement avant de chercher le réglage parfait. Utilisez un plateau propre et chaud, une première couche bien calibrée, une ventilation minimale, une bobine sèche et une bordure lorsque la géométrie l’exige. Ajustez ensuite la buse et la vitesse par petites étapes. Vous obtiendrez un résultat plus régulier et comprendrez rapidement les réactions de votre matériau.
Passez à l'action avec GSUN 3D FRANCE
Lorsque vous cherchez un ABS plus simple à exploiter, le choix de la bobine compte autant que le réglage de l’imprimante. Un matériau adapté à votre usage vous aide à stabiliser vos essais, à obtenir une finition plus régulière et à limiter les échecs liés au retrait.

Chez GSUN 3D FRANCE, nous mettons à votre disposition des filaments Gsun 3D pour les projets personnels, les prototypes et les pièces techniques. Pour démarrer avec une bobine au format courant, consultez notre filament ABS en 1,75 mm et vérifiez toujours la compatibilité avec votre imprimante avant utilisation.
Questions fréquentes
L’ABS est-il adapté aux débutants ?
Il peut convenir aux débutants si l’imprimante possède un plateau chauffant et un environnement protégé. Pour commencer plus facilement, choisissez une petite pièce, utilisez un profil fabricant et modifiez un seul réglage à la fois.
Faut-il obligatoirement un caisson pour imprimer de l’ABS ?
Un caisson n’est pas toujours indispensable pour une petite pièce, mais il améliore fortement la stabilité thermique. Il devient particulièrement important pour les pièces grandes, hautes ou soumises à des contraintes mécaniques.
Pourquoi mon ABS se décolle-t-il du plateau ?
Le décollement vient souvent d’un plateau mal nettoyé, mal nivelé ou insuffisamment chaud. Vérifiez aussi les courants d’air, la première couche et l’utilisation d’une bordure adaptée à la géométrie.
Comment savoir si mon filament ABS est humide ?
Des crépitements, des bulles, des fils inhabituels ou une surface irrégulière peuvent signaler de l’humidité. Séchez la bobine selon les recommandations du fabricant, puis réalisez une nouvelle impression de test.
L’ABS peut-il être lissé avec de l’acétone ?
Oui, l’ABS réagit aux vapeurs d’acétone et peut obtenir une surface plus lisse. Cette opération demande toutefois une ventilation adaptée, une protection appropriée et une grande prudence, car le solvant est inflammable.


Commentaires