


Réglage de l’axe Z d’une imprimante 3D : méthode fiable

Résumé : Le réglage de l’axe Z d’une imprimante 3D consiste surtout à positionner correctement la buse par rapport au plateau. Vous devez d’abord vérifier la mécanique et le nivellement, puis ajuster le Z-offset avec une feuille ou un test de première couche. Une méthode progressive évite les défauts d’adhérence, les bouchages et les rayures du plateau.
Pourquoi une première couche échoue-t-elle alors que le plateau semble correctement réglé ? Dans la plupart des cas, la distance réelle entre la buse et la surface d’impression reste imprécise. Avant de modifier un paramètre logiciel, vous devez donc vérifier la mécanique, la propreté de la buse et la planéité du plateau. Pour approfondir la préparation générale de votre machine, consultez notre calibration XYZ de l’imprimante 3D.
Le terme « réglage axe z imprimante 3d » désigne souvent plusieurs opérations différentes. Il peut s’agir du réglage de la position zéro, du Z-offset, de la fin de course ou encore de la calibration dimensionnelle de l’axe vertical. Les confondre vous expose à des corrections inefficaces, voire à un contact entre la buse et le plateau.
Que mesure réellement l’axe Z de votre imprimante 3D ?
L’axe Z contrôle le déplacement vertical de la buse ou du plateau, selon l’architecture de votre imprimante. Son point zéro sert de référence au firmware, mais il ne garantit pas toujours que la buse se trouve à la bonne distance de la surface d’impression.
Le Z-offset corrige précisément cette différence. Il correspond à la distance entre la référence détectée par la machine et la position réelle de la buse au-dessus du plateau. Une valeur incorrecte modifie directement l’épaisseur et l’écrasement de la première couche.
Vous devez aussi distinguer ce réglage de la calibration dimensionnelle. Modifier les steps par millimètre de l’axe Z sert à corriger une erreur de déplacement ou de hauteur globale. Le Z-offset, lui, sert à placer correctement la buse au début de l’impression. Ces deux paramètres ne répondent donc pas au même problème.
Sur certaines machines, l’écran utilise un réglage appelé Live Z. La documentation de la base Prusa rappelle que ce réglage définit la distance verticale entre la buse et la surface d’impression. Une valeur trop faible rapproche la buse, tandis qu’une valeur trop élevée l’éloigne.
Quelles vérifications effectuer avant le réglage de l’axe Z ?
Un réglage fiable commence par une machine stable. Si vous ajustez le Z-offset alors qu’une vis est desserrée ou qu’un câble tire sur la tête, la valeur obtenue ne restera pas constante.
Commencez par contrôler les éléments suivants :
La buse doit être propre, sans résidu de filament solidifié.
Le plateau doit être propre et correctement installé.
Les roues ou vis de nivellement doivent offrir une résistance régulière.
Les montants de l’axe Z doivent rester perpendiculaires au châssis.
Les tiges filetées et accouplements doivent tourner sans point dur.
Les roulettes du chariot ne doivent pas présenter de jeu excessif.
Les câbles doivent se déplacer sans pousser la tête ou le portique.
Chauffez le plateau à la température habituelle de vos impressions si sa dilatation influence sensiblement la distance buse surface. Attendez ensuite quelques minutes pour laisser la température se stabiliser. Cette précaution réduit les écarts entre le réglage et l’impression réelle.
Vous devez également vérifier le nivellement du plateau avant de modifier le Z-offset. Le nivellement corrige l’orientation générale de la surface. Le Z-offset corrige la distance globale entre cette surface et la buse. Si le plateau est incliné, un seul réglage central ne suffira pas.
Pour une procédure détaillée sur les machines équipées de molettes, vous pouvez consulter notre réglage du plateau de l’imprimante 3D. Cette étape doit précéder le réglage fin de la hauteur.
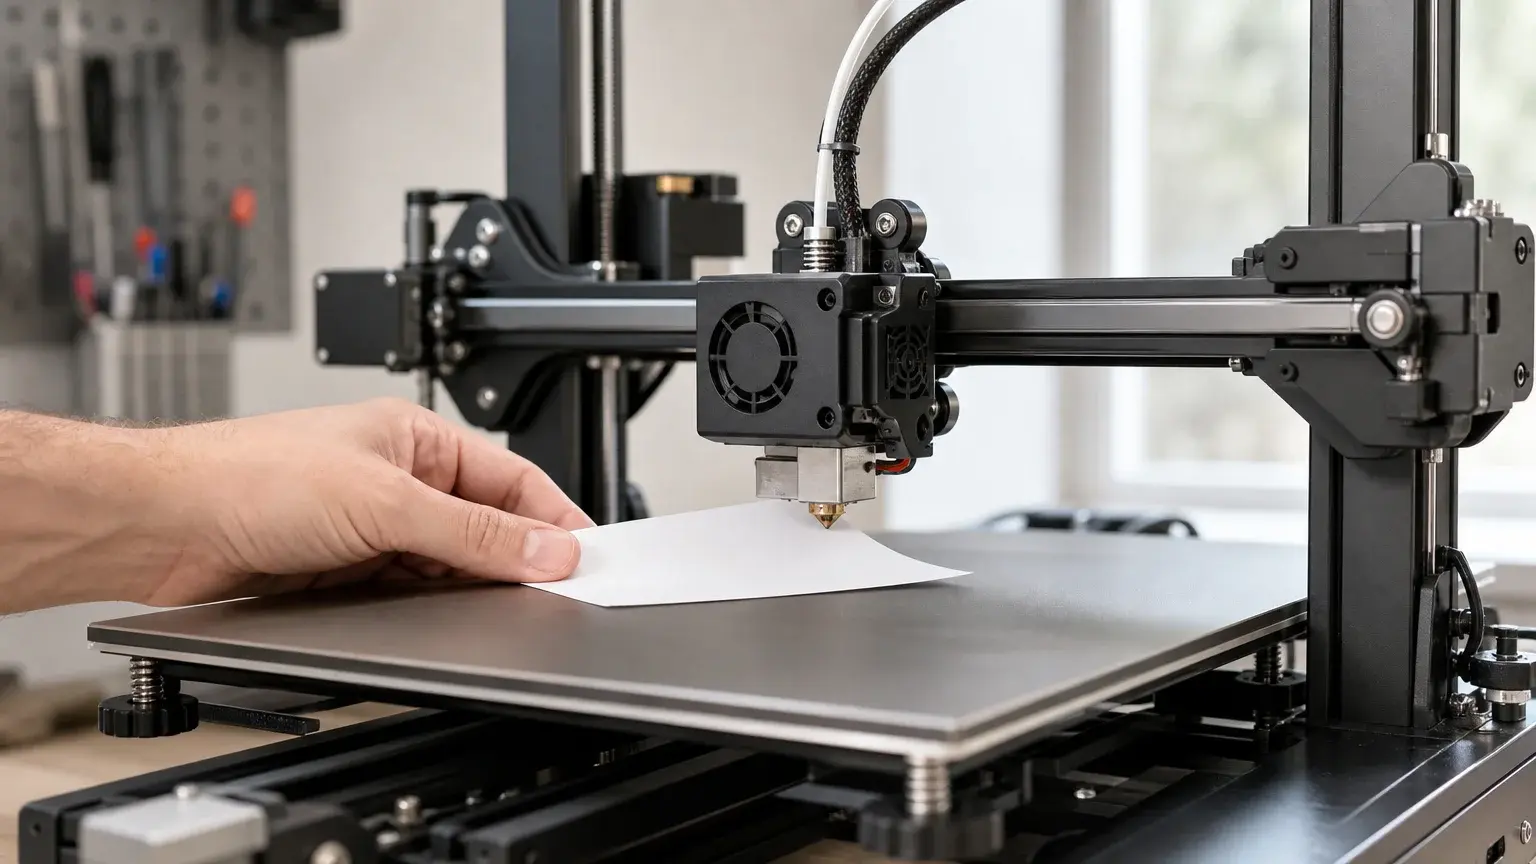
Comment régler manuellement le Z-offset avec une feuille ?
La méthode de la feuille convient à de nombreuses imprimantes FDM équipées d’une butée Z ou d’une sonde. Elle ne donne pas une valeur universelle, car l’épaisseur du papier, la buse et la surface d’impression peuvent varier.
Retirez les restes de filament sur la buse.
Faites chauffer le plateau selon vos conditions habituelles.
Lancez un auto-home depuis l’écran ou le logiciel de contrôle.
Placez la tête au-dessus d’une zone propre, idéalement au centre.
Glissez une feuille entre la buse et le plateau.
Déplacez la feuille avec une légère résistance.
Ajustez la valeur par petites étapes.
Enregistrez le réglage dans la mémoire de l’imprimante.
La feuille ne doit pas rester bloquée sous la buse. Si elle passe sans aucune résistance, la buse se trouve probablement trop loin. Si elle ne bouge plus, la buse est probablement trop proche. Cette méthode fournit un point de départ, mais le résultat final doit être contrôlé avec une impression.
Après chaque modification, changez la valeur progressivement. Une variation de 0,02 à 0,05 mm suffit souvent à modifier nettement la première couche. Ne déplacez jamais la buse brutalement contre un plateau en verre, une plaque flexible ou une surface texturée.
Le sens de correction dépend de votre firmware. Sur certaines interfaces, une valeur négative rapproche la buse. Sur d’autres systèmes, la logique peut être présentée différemment. Lisez donc le comportement observé plutôt que de retenir une règle valable pour toutes les imprimantes.
Comment interpréter une première couche mal réglée ?
La première couche agit comme un diagnostic visuel. Imprimez un carré ou une large série de lignes fines. Observez leur largeur, leur continuité et leur adhérence pendant les premières minutes.
Si la buse est trop haute, les lignes restent rondes et séparées. Elles adhèrent mal au plateau et peuvent se déplacer sous l’effet de la buse. Vous pouvez aussi observer des espaces entre les lignes ou des angles qui se décollent immédiatement.
Si la buse est trop basse, le filament est fortement écrasé. Les lignes peuvent former une surface brillante, irrégulière ou très large. Dans les cas extrêmes, l’extrudeur force, la buse frotte et le passage du filament devient difficile.
Le bon réglage produit une ligne légèrement aplatie, continue et régulière. Les lignes voisines se touchent sans créer une accumulation excessive. La surface doit rester homogène, sans sillons profonds ni zones transparentes.
Une première couche trop écrasée peut aussi créer un pied d’éléphant. Ce défaut élargit la base de la pièce et gêne les assemblages précis. Une première couche trop éloignée provoque plutôt un manque d’adhérence et une base fragile.
Le réglage doit rester progressif. Si vous voyez une amélioration, conservez la valeur et réalisez un second test plus large. Si le résultat varie fortement selon les zones du plateau, ne continuez pas à modifier uniquement le Z-offset. Vérifiez plutôt le nivellement et la planéité.
Que faire si le réglage change selon les impressions ?
Un Z-offset qui varie quotidiennement indique rarement un simple problème de valeur. Cherchez d’abord une cause mécanique, thermique ou électrique.
Vérifiez que la sonde ne bouge pas dans son support.
Contrôlez le serrage de la buse et du bloc chauffant.
Inspectez les roues du portique et les rails de guidage.
Recherchez un jeu sur le chariot de la tête.
Vérifiez que le plateau ne se déplace pas sur ses ressorts.
Contrôlez les connecteurs de la sonde et du moteur Z.
Assurez-vous qu’aucun câble ne tire sur l’axe pendant le homing.
La température peut également influencer certains capteurs. Si vous effectuez le réglage à froid, puis imprimez avec une buse et un plateau chauds, la géométrie peut légèrement évoluer. Répétez vos essais dans des conditions aussi proches que possible de l’utilisation habituelle.
Une sonde mal fixée peut donner des résultats apparemment incohérents. Le firmware reçoit alors des mesures différentes, même si le plateau n’a pas changé. Vous devez aussi vérifier que la pointe de la sonde reste à la bonne hauteur par rapport à la buse.
Sur une machine équipée d’un palpeur, le maillage corrige les variations locales du plateau. Il ne compense toutefois pas un support de sonde instable, un portique déséquilibré ou un plateau mal fixé.
La documentation de la procédure de sonde Klipper définit le Z-offset comme la distance entre la buse et le plateau lorsque la sonde se déclenche. Elle indique aussi qu’un écart supérieur à 0,025 mm entre plusieurs mesures mérite une vérification de la sonde et de la mécanique.
Comment adapter le réglage selon votre firmware ou votre machine ?
Les menus varient selon le constructeur, mais la logique reste comparable. Vous devez identifier la commande qui modifie la hauteur de la buse, puis enregistrer la valeur après validation.
Avec Marlin, le Z-offset peut être défini dans la configuration du firmware ou ajusté depuis l’écran. La configuration Marlin recommande une valeur décimale précise. Après toute modification, vous devez vérifier si votre machine exige une sauvegarde dans l’EEPROM.
Avec un firmware utilisant une sonde, le réglage comprend souvent trois étapes. Vous nivelez d’abord le plateau, vous calibrez ensuite la sonde, puis vous affinez la première couche. Respecter cet ordre évite d’utiliser le Z-offset pour corriger un problème qui vient du maillage.
Sur une imprimante Snapmaker, les menus et la procédure peuvent différer d’une génération à l’autre. Pour retrouver les notions propres à cette gamme, consultez notre réglage du Z-offset Snapmaker. Utilisez toujours la notice correspondant à votre modèle et à votre firmware.
Après un changement de buse, de plateau, de hotend, de ressorts ou de support de sonde, reprenez au minimum un auto-home et un test de première couche. Vous devez aussi refaire le réglage après un transport ou un démontage important.
Quelle méthode retenir pour obtenir un réglage durable ?
La meilleure méthode combine plusieurs contrôles plutôt qu’une seule manipulation. Commencez par la stabilité mécanique, poursuivez avec le nivellement, puis ajustez le Z-offset sur une impression de test.
Ne cherchez pas une valeur idéale trouvée sur un forum ou dans une vidéo. Deux imprimantes identiques peuvent nécessiter des réglages différents à cause de la buse, du plateau, du firmware, de la sonde ou du montage.
Notez la valeur retenue ainsi que les conditions du test. Indiquez le matériau, la température du plateau, la température de la buse et la surface utilisée. Cette trace vous aidera à comprendre les variations après une maintenance.
Pour un filament PLA, commencez avec un test simple et une vitesse modérée. Pour un PETG, surveillez particulièrement l’écrasement, car une buse trop basse peut favoriser l’adhérence excessive ou les défauts de surface. Le matériau ne remplace pas le réglage mécanique, mais il influence le comportement de la première couche.
Si la surface reste régulière au centre mais incorrecte dans les coins, reprenez le nivellement. Si toute la surface présente le même défaut, ajustez le Z-offset. Si le défaut apparaît uniquement pendant le homing ou le maillage, recherchez un problème de sonde, de câblage ou de géométrie.
Un réglage Z précis commence par la mécanique
Pour réussir le réglage de l’axe Z d’une imprimante 3D, vous devez séparer la position zéro, le nivellement et le Z-offset. Contrôlez d’abord la stabilité de la machine, puis ajustez la distance buse plateau par petites étapes. Une première couche régulière confirme le réglage, tandis qu’un résultat variable signale généralement une cause mécanique ou une mesure instable.
Passez à l'action avec GSUN 3D FRANCE
Une première couche fiable dépend du réglage de l’axe Z, mais aussi de la stabilité du plateau. Si vos molettes sont usées, trop dures ou difficiles à ajuster, un remplacement peut simplifier vos réglages et améliorer leur régularité.

Chez GSUN 3D FRANCE, nous mettons à votre disposition des pièces adaptées à l’entretien courant de votre imprimante 3D. Vous pouvez consulter notre écrou de nivellement pour imprimante 3D pour remplacer un élément de réglage et retrouver une manipulation plus précise du plateau.
Questions fréquentes
Quelle différence existe entre l’axe Z et le Z-offset ?
L’axe Z correspond au déplacement vertical de la machine. Le Z-offset corrige la distance entre la référence de la machine et la buse au-dessus du plateau.
Pourquoi la buse frotte-t-elle sur le plateau ?
La buse peut être trop basse, le plateau peut être mal nivelé ou la sonde peut être mal positionnée. Arrêtez l’impression, vérifiez la mécanique, puis reprenez le réglage avec de petites corrections.
Faut-il régler le Z-offset à chaud ou à froid ?
Vous devez surtout choisir une méthode reproductible. Si votre plateau et votre buse changent sensiblement de position avec la température, réalisez le réglage dans des conditions proches de l’impression.
Quand refaire le réglage de l’axe Z ?
Refaites-le après un changement de buse, de plateau, de hotend ou de sonde. Reprenez aussi la procédure après un transport, un démontage ou l’apparition de défauts persistants sur la première couche.
Comment régler le Z-offset sur une Snapmaker ?
La procédure dépend du modèle et de son interface. Vous pouvez vous appuyer sur notre réglage du Z-offset Snapmaker, puis vérifier la première couche avec le matériau utilisé.


Commentaires