


Étude de cas d’un composant mécanique fonctionnel imprimé en 3D

Résumé : Un support de capteur permet d’illustrer les étapes nécessaires à la fabrication d’un composant mécanique fonctionnel en impression 3D. Ce cas pédagogique relie les contraintes d’usage au modèle, au matériau, à l’orientation et aux essais de validation, sans présenter de résultats comme s’ils provenaient d’un projet réel mesuré.
Un support de capteur qui se desserre ou se décale suffit à perturber une opération de contrôle. Une étude de cas d’un composant mécanique fonctionnel en impression 3D commence donc par la fonction de la pièce, et non par le choix d’un filament. Pour poser les bons critères dès le départ, notre ressource sur l’impression 3D fonctionnelle permet de relier conception, réglages et usage.
L’exemple développé ici est pédagogique : il s’agit d’un support de capteur fixé à un bâti de machine, et non d’un retour d’expérience mesuré. L’objectif est de montrer comment traduire une demande concrète en géométrie imprimable, puis de vérifier l’ajustement et le fonctionnement avant utilisation. Cette méthode s’applique à de nombreux composants non critiques, comme un guide, un carter ou un support de câble.
Le cas étudié : un support de capteur sur un bâti
Imaginons un capteur de proximité installé sur un petit équipement d’atelier. Son support doit le maintenir en position, permettre son réglage et résister aux sollicitations ordinaires de l’environnement. Il ne s’agit ni d’une pièce de sécurité ni d’un élément porteur. Cette délimitation est importante : elle évite de traiter comme un simple projet d’impression un composant dont la défaillance pourrait exposer une personne à un risque.
Avant de dessiner la pièce, on décrit son rôle et ses interfaces : la forme du capteur, la surface de fixation, les vis disponibles et l’espace autour de l’assemblage. Il faut aussi repérer les contraintes prévisibles, par exemple les vibrations, les manipulations lors du réglage ou la proximité d’une source de chaleur. Ces informations orientent la conception et les contrôles à prévoir.
Pour une pièce mécanique à refaire ou à adapter, les dimensions des interfaces comptent davantage que l’apparence générale. Notre page sur les pièces mécaniques imprimées en 3D complète cette approche par les critères de conception et de fabrication.
Transformer le besoin en géométrie et en cotes
Comment passer de la fonction au modèle CAO ? On commence par les surfaces qui déterminent le montage : l’appui sur le bâti, les trous de fixation et le logement du capteur. Le reste de la forme peut être adapté ensuite, à condition de conserver l’accès aux vis et de laisser suffisamment de place pour le réglage et le démontage.
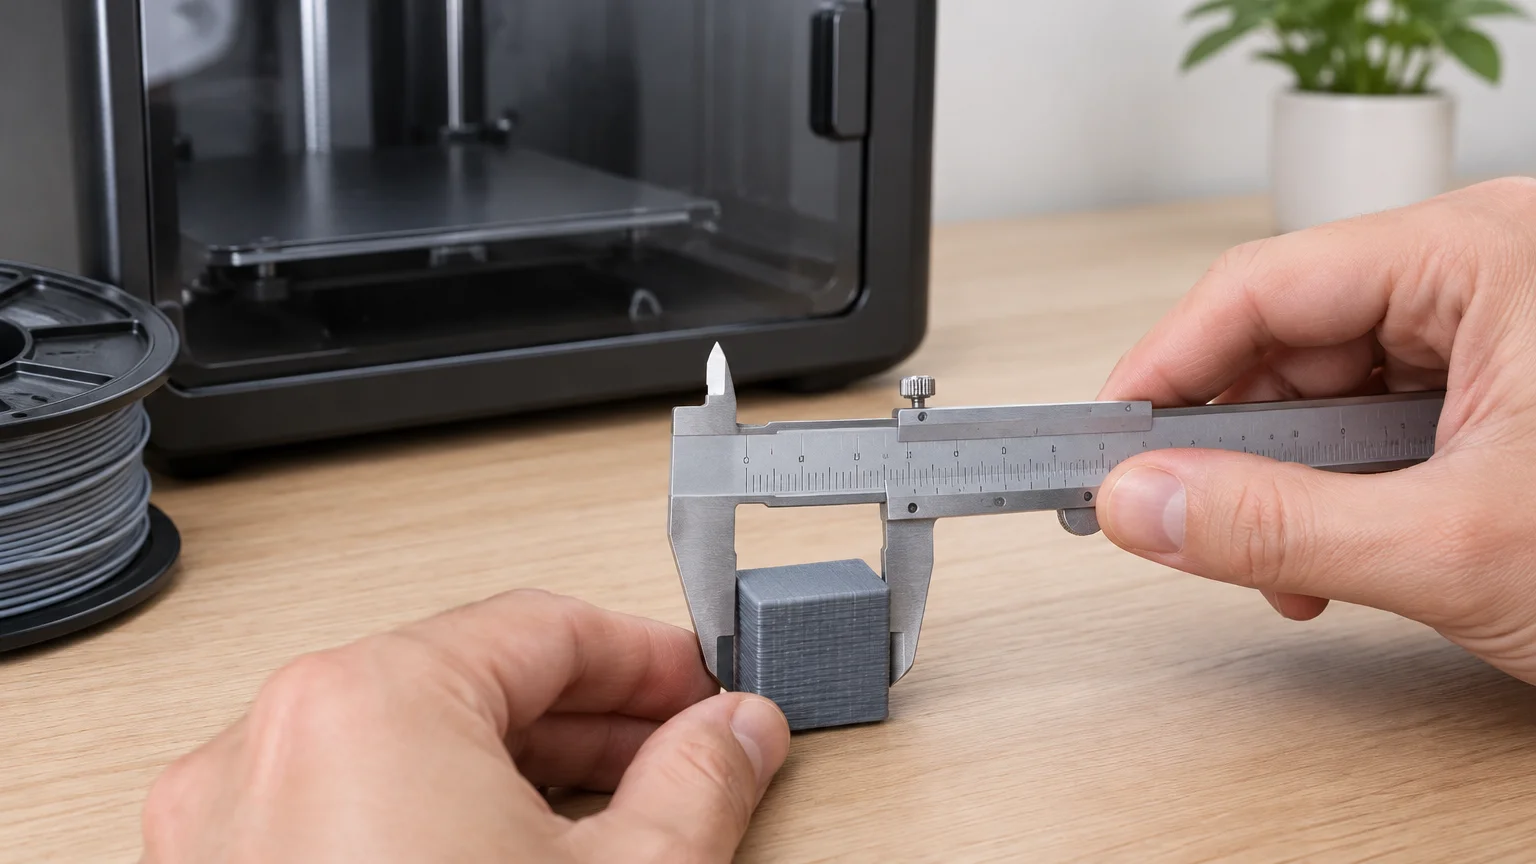
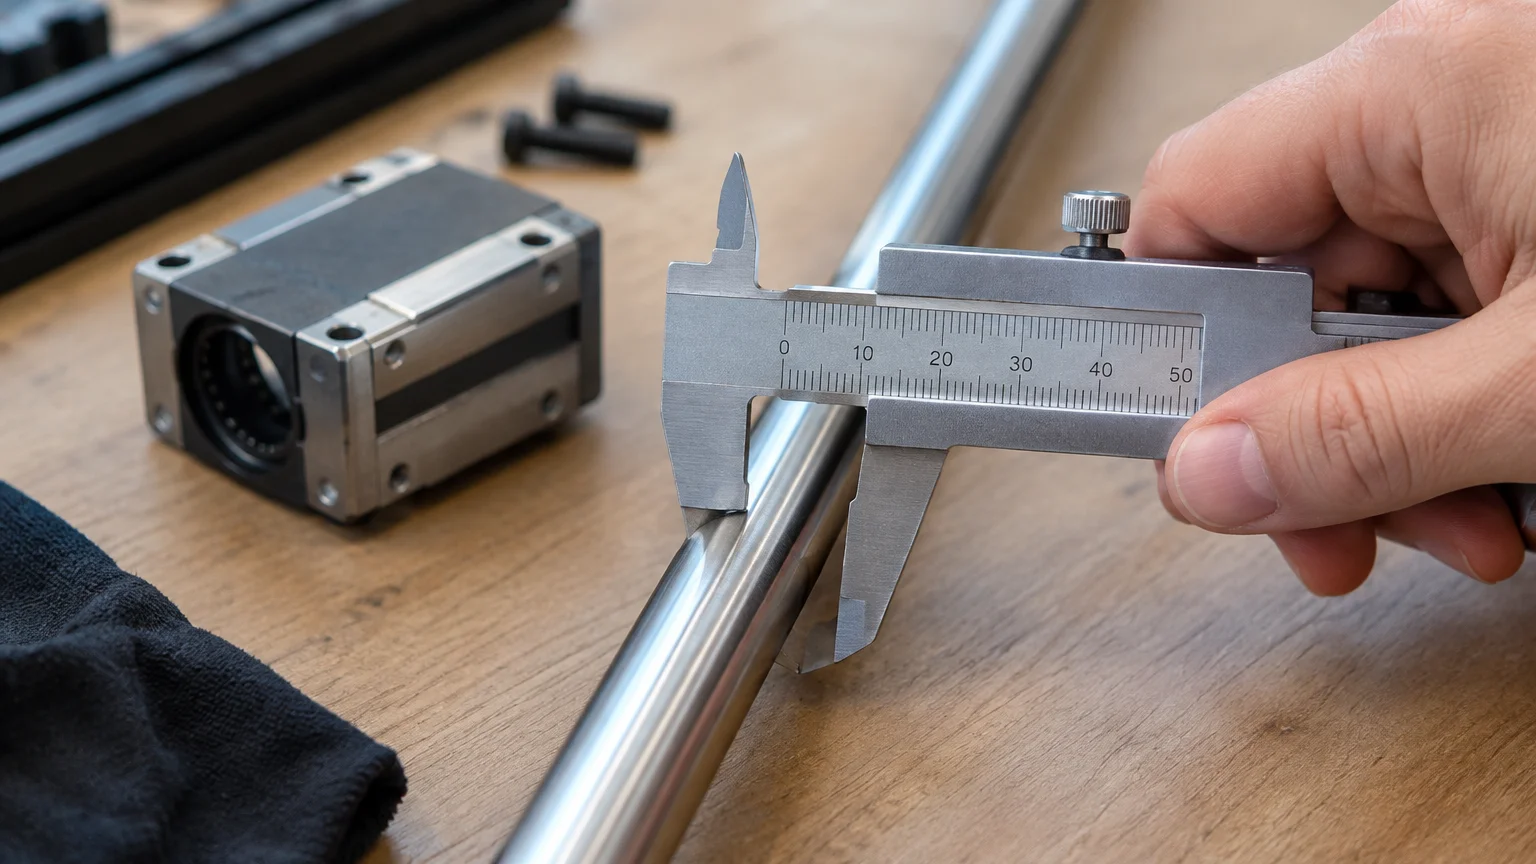
Les dimensions à mesurer sont celles qui conditionnent l’assemblage. Un pied à coulisse aide à relever les épaisseurs, entraxes et diamètres accessibles. Si une pièce d’origine existe, on relève aussi les zones cassées ou usées, sans supposer qu’elles reflètent la forme nominale. Un fichier CAO paramétrique facilite ensuite les corrections : le déplacement d’un trou ou l’ajustement d’un jeu ne nécessite pas de reconstruire tout le modèle.
Pour un engrenage, les cotes fonctionnelles comprennent également la géométrie des dents et l’interface avec l’axe. Il faut vérifier ces paramètres plutôt que se fier à une ressemblance visuelle ; notre article sur la façon d’imprimer des engrenages en 3D aborde ce type de contraintes.
Choisir le procédé et le matériau selon l’usage
Pour ce support de capteur, l’extrusion de filament, souvent appelée FDM, constitue une piste accessible si la pièce reste de taille modérée et si ses exigences sont compatibles avec la machine et le matériau disponibles. Le PETG peut être envisagé pour un projet technique courant, mais le nom du matériau ne suffit pas à prédire la tenue de la pièce. Il faut examiner ses caractéristiques, les conditions d’impression et l’environnement d’utilisation.
Le choix change si la pièce doit supporter une température élevée, des frottements répétés, une exposition chimique ou des efforts importants. Dans ce cas, comparez les options de fabrication et les données techniques associées aux matériaux. Un procédé différent, par exemple la fabrication sur lit de poudre ou l’impression de résine technique, peut être pertinent selon la géométrie et les propriétés recherchées. Le compromis porte aussi sur la précision des interfaces, la finition, les moyens disponibles et le coût de production.
Pour le cas pédagogique, on retient un support en PETG uniquement comme hypothèse de départ, à vérifier avec la fiche technique du filament et la compatibilité de l’imprimante. La première fabrication sert à évaluer le montage, pas à déclarer la pièce adaptée à toute machine ou à tout environnement.
Orienter la pièce et renforcer les zones sollicitées
Une pièce FDM n’a pas nécessairement le même comportement dans toutes les directions. L’orientation choisie détermine la disposition des couches par rapport aux efforts et peut aussi influencer la précision des surfaces, la quantité de supports et le temps d’impression. Pour le support de capteur, il faut donc penser à la direction dans laquelle la pièce risque de fléchir ou de se séparer, puis choisir une orientation qui limite la sollicitation défavorable des couches.
Une étude publiée en 2026 a testé des éprouvettes en PLA+ imprimées selon plusieurs densités de remplissage, motifs et angles de trajectoire. Dans ces conditions expérimentales, la densité du remplissage expliquait 61,7 % de la variation observée de la résistance en traction. Ce résultat décrit les éprouvettes et paramètres de l’étude, pas la performance d’un support en PETG ; il souligne surtout que les réglages doivent être évalués comme un ensemble, plutôt que choisis sur une valeur isolée. L’étude sur le PLA+
La géométrie aide également à répartir les contraintes. Des congés aux angles intérieurs, des nervures judicieusement placées et une épaisseur suffisante autour des trous de fixation peuvent réduire les concentrations de contraintes. Augmenter le remplissage partout n’est pas nécessairement la meilleure réponse : le nombre de parois, la forme des renforts et leur orientation font aussi partie des paramètres à examiner.
Mesurer et tester avant la mise en service
La première impression sert à vérifier le modèle et les interfaces. On contrôle l’assise sur le bâti, le passage des vis, le maintien du capteur et l’accès au réglage. Si une cote gêne le montage, on la corrige dans le fichier puis on imprime une nouvelle version. Ce cycle d’essai permet de résoudre les problèmes d’ajustement avant d’évaluer la pièce dans son usage prévu.
La validation doit correspondre à la fonction réelle : inspection visuelle, contrôle dimensionnel des cotes importantes et essai de montage, puis observation du comportement dans les conditions de service prévues. Une étude de 2026 sur des pièces ABS imprimées par extrusion a comparé des orientations, des hauteurs de couche et des trajectoires, avec des mesures mécaniques et dimensionnelles. Elle rappelle que les résultats dépendent des conditions d’impression étudiées et ne se transposent pas automatiquement à une autre pièce ou à un autre matériau. Les essais sur pièces ABS
Pour conserver la reproductibilité, notez la version du modèle, le matériau, l’orientation, le profil d’impression et les changements apportés après chaque essai. Une étude déposée en 2026 à l’Université de Tlemcen compare également des pièces FDM selon le matériau, l’orientation et le motif de remplissage, avec des éprouvettes testées en traction. Ses résultats concernent les configurations testées, mais illustrent l’intérêt de caractériser la pièce plutôt que de déduire sa résistance de son seul aspect. L’étude de l’Université de Tlemcen
Fabriquer en interne ou demander une impression
Une imprimante sur place facilite les itérations lorsque les besoins sont réguliers et que l’équipe peut assurer la préparation, les réglages et les contrôles. Pour une demande ponctuelle, un matériau indisponible ou un projet qui nécessite un échange sur la géométrie, la fabrication à la demande permet de faire étudier le besoin sans disposer de sa propre machine.
Chez GSUN 3D FRANCE, le service d’impression personnalisée permet de transmettre les détails du projet par formulaire. Le coût dépend des caractéristiques communiquées et n’est pas fixé à l’avance. Pour les filaments, Gsun3D fabrique depuis 2015, avec cinq lignes de production et une capacité d’environ 500 tonnes par an ; ces moyens concernent la fabrication de filaments et non la capacité du service d’impression à la demande.
La fiabilité se construit par étapes
Cette étude de cas d’un composant mécanique fonctionnel montre l’ordre de travail à suivre : définir la fonction, relever les interfaces, concevoir la géométrie, choisir procédé et matériau, puis mesurer et tester la pièce. Les essais publiés en 2026 confirment que les paramètres d’impression interagissent, mais leurs résultats ne remplacent pas la validation du composant dans son propre usage. Pour une pièce non critique, une démarche progressive d’ajustement et de contrôle fournit une base concrète avant la mise en service.
Préparer le matériau de votre prochain essai
Lorsque la conception est prête, le choix du filament et la compatibilité avec l’imprimante font partie de la préparation. Pour une pièce technique, partez des contraintes réelles, vérifiez les recommandations du fabricant du matériau et prévoyez un essai d’ajustement avant la fabrication destinée à l’usage.

Nous proposons une option de filament PETG carbone pour les projets de pièces mécaniques résistantes. Consultez la fiche pour vérifier les informations du produit et déterminer si ce matériau correspond à votre imprimante et aux exigences de votre pièce : filament PETG carbone pour pièces mécaniques résistantes.
Questions fréquemment posées
Quel composant choisir pour un premier cas d’étude ?
Un support, un guide ou un carter non critique permet de travailler les cotes, l’orientation et l’ajustement sans commencer par une pièce de sécurité. Définissez sa fonction et ses interfaces avant de modéliser.
Le PETG convient-il à toutes les pièces mécaniques ?
Non, le choix dépend des efforts, de la température, de l’environnement et des propriétés requises. Vérifiez la fiche technique du matériau et la compatibilité avec l’imprimante avant de fabriquer la pièce.
Pourquoi l’orientation d’impression compte-t-elle ?
Elle détermine la position des couches par rapport aux efforts et influe sur la fabrication de la pièce. Choisissez-la en fonction des sollicitations et des surfaces qui doivent rester précises.
Quels contrôles effectuer avant l’utilisation ?
Vérifiez visuellement la pièce, mesurez les cotes fonctionnelles et contrôlez le montage avec les éléments auxquels elle s’assemble. Prévoyez ensuite un essai adapté à son usage avant sa mise en service.
Peut-on confier la fabrication à GSUN 3D FRANCE ?
Oui, notre service d’impression personnalisée permet de transmettre les détails d’un projet par formulaire. Le coût dépend des caractéristiques communiquées, notamment de la géométrie et des besoins de fabrication.
Commentaires